

اگر تا به حال در ماشینفروشی ایستادهاید و دوکهای CNC را تماشا کردهاید که آلومینیوم یا فولاد را میجوید، احتمالاً به دو چیز توجه کردهاید: سرعت چرخش آن و اینکه چقدر اپراتورها سرعت را تغییر میدهند تا به اندازه کافی صاف برای مشخصات سخت مشتری دست پیدا کنند. برای سالها، این تعادل عمدتاً دستی بود - تنظیم یک صفحه روی یک درایو با فرکانس متغیر (VFD) یا حدس زدن با چه سرعتی میتواند صدای ابزار را به حداقل برساند. اما به عنوان یک تامین کننده VFD که به طور خاص برای دوک های ماشین ابزار ساخته شده است، بیش از هر سوال دیگری از من یک سوال پرسیده می شود: آیا این قطعه از تجهیزات واقعاً می تواند تفاوت محسوسی در پرداخت سطح قطعه کار ایجاد کند؟ هشدار اسپویلر: پاسخ مستقیماً بله یا خیر نیست، اما وقتی متوجه شدید که VFD ها چگونه با عملکرد اسپیندل تعامل دارند، خواهید دید که آنها فقط راهی برای صرفه جویی در انرژی نیستند – آنها ابزاری هستند که می توانند کیفیت سطح را برای مغازه های کوچک و بزرگ بازتعریف کنند.
بیایید با اصول اولیه شروع کنیم: VFD چه کاری انجام می دهد و چگونه اسپیندل ها بدون آنها کار می کردند. قبل از اینکه VFD های اختصاصی برای دوک های ماشین ابزار وارد بازار شوند، اکثر مغازه ها از موتورهای با سرعت ثابت استفاده می کردند که مستقیماً به شبکه برق متصل می شدند. این بدان معناست که اسپیندل بدون توجه به بار، با یک دور در دقیقه میچرخد، و هر تنظیم دقیقی نیاز به گیربکس مکانیکی یا تغییر قرقره فیزیکی دارد - هم آهسته، هم نادقیق و هم مستعد ایجاد لرزش با تغییر سرعت اسپیندل. در مقابل، یک VFD فرکانس و ولتاژ ارسالی به موتور اسپیندل را کنترل میکند و به شما امکان میدهد RPM را در زمان واقعی تنظیم کنید، سرعت ثابتی را در زیر بار نگه دارید، و لرزشهای غیرضروری را که باعث تخریب سطح میشود، حذف کنید. این هسته اصلی است، اما جزئیات جایی است که جادوی پایان سطح اتفاق می افتد.
اول حرف زدن پچ پچ آفت وجود هر ماشینکاری است – این ارتعاش ناخواسته بین ابزار و قطعه کار است که سطحی موجدار و ناهموار به جا میگذارد، گاهی اوقات آنقدر بد است که مجبور میشوید یک قطعه را کاملاً از بین ببرید. دوکهای سرعت ثابت سنتی دارای محدوده دور در دقیقه باریکی هستند که در آن پچپیچی حداقل است، و شما با هر چیزی که ترکیب دنده/قرقره به شما میدهد گیر میدهید. VFD این تغییرات را تغییر میدهد: میتوانید سرعت اسپیندل را تنظیم کنید تا از فرکانسهای گپ خاصی که ابزار، قطعه کار و مواد شما ایجاد میکنند اجتناب کنید. به عنوان مثال، هنگام آسیاب کردن یک بلوک آلومینیومی 6061، من دیدهام که مغازهها از روکش 120 Ra (که طبق استانداردهای CNC خشن است) با تنظیم سرعت ثابت به 25 Ra با یک VFD اختصاصی برای Spindle ماشین ابزار رسیدهاند. چگونه؟ آنها 10 RPM افزایش بین 800 تا 12000 را آزمایش کردند، نقطه شیرین را در 5200 RPM یافتند که در آن پچ پچ متوقف می شود، و آن را قفل کردند - چیزی که یک سیستم ثابت بدون ساعت ها تغییرات مکانیکی نمی تواند انجام دهد.
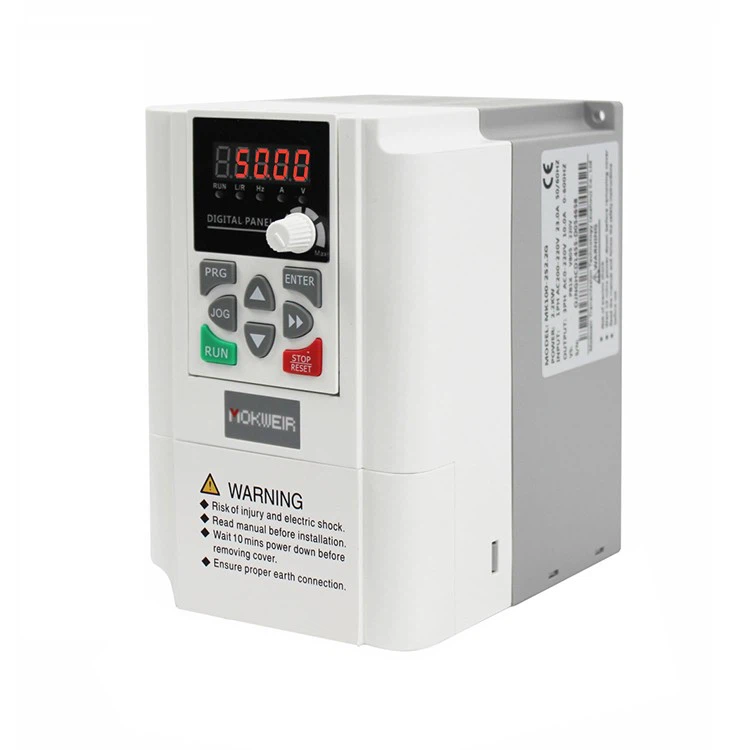
صبر کنید، اما همه VFD ها برابر نیستند، درست است؟ یک VFD همه منظوره که برای فن ها یا پمپ ها استفاده می شود، آن را برای دوک های ماشین ابزار برش نمی دهد. آنها نمیتوانند تغییرات سریع بار ناشی از عملیات فرزکاری یا تراشکاری، یا دورهای بالای مورد نیاز برای کارهای دقیق مانند حکاکی یا قالبسازی را تحمل کنند. به همین دلیل است که محصولات ما به طور خاص برای این مورد ساخته شده اند. برای مثال، اینورتر فرکانس اسپیندل CNC 380 ولت را در نظر بگیرید: این مهندسی شده است تا گشتاور ثابتی را حتی زمانی که دوک در بریدگی فرو میرود، ارائه دهد، که به این معنی است که هیچ افت ناگهانی سرعت که باعث فشار ناسازگار ابزار میشود، وجود ندارد. فشار ناسازگار یک قاتل بزرگ سطح است-اگر ابزار شما یک ثانیه بیشتر فشار بیاورد و ثانیه بعد سبک تر شود، موج ها و حذف ناهموار مواد خواهید داشت. یک VFD اختصاصی توان خروجی را در میلیثانیه تنظیم میکند، بنابراین ابزار با فشار ثابت تغذیه میشود و منجر به پایان بسیار نرمتر میشود.
عامل دیگری وجود دارد که کمتر در مورد آن صحبت شده است: راه اندازی اسپیندل و کاهش سرعت. دوکهای با سرعت ثابت قدیمی اغلب شروعهای سختی داشتند و در یک ثانیه یا کمتر به دور در دقیقه کامل میرسیدند. این تکان ناگهانی یاتاقانهای دوک را تحت فشار قرار میدهد، لرزش موقتی ایجاد میکند و حتی میتواند باعث شود که ابزار از عبور عبور کند و اثری از آن باقی بماند. VFD ها به شما امکان می دهند شروع ها و توقف های نرم را برنامه ریزی کنید، بنابراین اسپیندل به تدریج تا RPM برنامه ریزی شده شتاب می گیرد و با انجام برش به آرامی سرعت خود را کاهش می دهد. برای قطعات کوچک و با دقت بالا - مانند سطح تیتانیومی یک ایمپلنت پزشکی - این شتاب ملایم ارتعاشات میکرو را که به صورت لکه های ریز و ناهموار پس از ماشین کاری نشان می دهند از بین می برد. من سال گذشته با یک آزمایشگاه دندانپزشکی کار کردم که از یک دوک ثابت به VFD ما تبدیل شد. آنها از سنباده زدن دستی هر تاج پس از ماشینکاری به نیاز به صفر پس پردازش رسیدند و زمان تولید خود را تا 40 درصد کاهش دادند.
اما بیایید در این مورد اغراق نکنیم. VFD یک راه حل جادویی برای یک ابزار کسل کننده یا یک ماشین نامرتب نیست. اگر آسیاب انتهایی شما لبه تراشهای دارد، حتی بهترین VFD هم نمیتواند آن را پنهان کند. وقتی با ابزار خوب، برنامهریزی مسیر ابزار مناسب و ماشینی که در وضعیت خوبی قرار دارد، بهترین کار را انجام میدهد. به عنوان مثال، اگر دوک ماشین شما دارای یاتاقان های فرسوده است، VFD ممکن است مقداری ارتعاش را کاهش دهد، اما حرکت لرزشی که باعث نقص سطح می شود را برطرف نمی کند. وقتی با مشتریان جدید کار میکنیم، همیشه با یک آزمایش کوچک شروع میکنیم: دو بلوک آلومینیومی یکسان را ماشینکاری میکنیم، یکی با دوک ثابت قدیمیشان، دیگری با VFD. 9 بار از هر ده، بلوک VFD به طور قابل توجهی روکش صافتری دارد - و وقتی آن را با پروفیلومتر سطح اندازهگیری میکنند، اعداد پشتیبان آن هستند.
همچنین مسئله ماشینکاری با سرعت بالا وجود دارد، جایی که بسیاری از کارهای مدرن سطح انجام می شود. برای موادی مانند فیبر کربن یا فولاد سخت شده، به دور در دقیقه دوک بسیار بالا نیاز دارید تا بدون مالش بیش از حد ابزار، روکش خوبی داشته باشید. VFD های همه منظوره نمی توانند فرکانس های مورد نیاز برای 20000+ RPM را تحمل کنند، اما VFD های ماشین ابزار اختصاصی برای کار با این سرعت ها ساخته شده اند. یکی از مشتریان ما که قطعات هوافضا را تولید می کند، با پرداخت سطح قطعات تیتانیومی که با سرعت 15000 دور در دقیقه برش خورده بودند، مشکل داشت. VFD قدیمی آنها در اواسط برش به 12800 RPM کاهش می یابد که بار افزایش می یابد و یک نقطه ناهموار باقی می گذارد. اینورتر فرکانس اسپیندل 380 ولت ما 15000 دور در دقیقه را با دقت 0.5 درصد حفظ می کند، حتی در حالت بار کامل، و پرداخت سطح آنها از 60 Ra به 18 Ra یک شبه رسید.
نکته دیگر: پایداری حرارتی. هنگامی که یک دوک برای ساعت ها کار می کند، گرم می شود و این گرما باعث می شود شفت دوک کمی منبسط شود و فاصله بین ابزار و قطعه کار تغییر کند. شکاف ناسازگار به معنای فشار ناسازگار ابزار است که سطح را خراب می کند. VFD ها را می توان با سنسورهای حرارتی جفت کرد تا توان خروجی را تنظیم کند و اسپیندل را در دمای ثابت نگه دارد و تغییرات مربوط به انبساط را از بین ببرد. این یک ویژگی پیشرفتهتر است، اما برای مغازههایی که قطعات طولانی با دقت بالا را انجام میدهند، بازی را تغییر میدهد. ما شاهد بوده ایم که مشتریان پس از افزودن این ویژگی به تنظیمات VFD، پرداخت پس از ماشینکاری را تا 90 درصد کاهش داده اند.
البته باورهای غلط رایجی وجود دارد. برخی از ماشینکاران استدلال میکنند که یک دوک ثابت که به خوبی تنظیم شده است، به همان اندازه خوب است، و در برخی موارد، درست است - اما فقط برای طیف بسیار محدودی از مواد و اندازه قطعات. اگر ترکیبی از قطعات آلومینیومی کوچک و براکتهای فولادی بزرگ را ماشینکاری میکنید، یک دوک ثابت به معنای به خطر انداختن سرعت برای یکی یا دیگری است که منجر به کاهش سطح پرداخت میشود. VFD به شما امکان می دهد سرعت را برای هر کار تنظیم کنید، بنابراین هر قسمت RPM بهینه را برای آن ماده و ابزار دریافت می کند. برای کارگاهی با کارهای متنوع، این انعطاف پذیری بسیار ارزشمند است.
بیایید در مورد داده های دنیای واقعی صحبت کنیم. یک مطالعه در سال 2022 توسط موسسه ملی استاندارد و فناوری (NIST) سطح را بر روی قطعات فولادی ضد زنگ با استفاده از دوکهای سرعت ثابت و کنترلشده با VFD آزمایش کرد. قطعات ماشینکاری شده با VFD دارای میانگین زبری سطح 22 Ra در مقایسه با 47 Ra برای تنظیمات سرعت ثابت بودند. محققان به طور خاص «کاهش پچ پچ و سرعت ثابت تحت بار» را به عنوان دلایل اصلی بهبود ذکر کردند. این یک حکایت نیست - داده های سختی است و هزاران فروشگاه با استفاده از VFD های ما از آن پشتیبانی می کنند.
صبر کنید، اما در مورد صرفه جویی در انرژی چطور؟ من می دانم که این یک نقطه فروش بزرگ برای بسیاری از مغازه ها است، و بله، VFD ها انرژی کمتری نسبت به دوک های با سرعت ثابت مصرف می کنند، به خصوص زمانی که با RPM کمتر کار می کنند. اما وقتی نوبت به پرداخت سطح میرسد، صرفهجویی در مصرف انرژی یک مزیت جانبی است، نه مزیت اصلی. اکثر مغازههایی که به VFDهای ما تغییر میدهند به ما میگویند که دلیل اصلی آن کیفیت سطح است، نه صورتحسابهای آب پایینتر. این منطقی است - اگر بتوانید قطعات ضایعاتی را کاهش دهید و پس از پردازش را حذف کنید، صرفه جویی در هزینه بسیار بیشتر از برچسب قیمت VFD است.
بنابراین، آیا VFD می تواند سطح را بهبود بخشد؟ پاسخ کاملاً بله است - وقتی از VFD استفاده می کنید که به طور خاص برای دوک های ماشین ابزار ساخته شده است، نه یک واحد عمومی. این فقط در مورد تنظیم سرعت نیست. این در مورد کنترل سرعت، گشتاور، و دما در زمان واقعی است، از بین بردن لرزش و فشار ناسازگار که باعث خراب شدن پایان می شود. این در مورد انعطاف پذیری تنظیم برای هر کار، و دقت ثابت ماندن در زمانی که مهم ترین است.
اگر یک ماشینکار یا صاحب مغازه هستید که به دنبال بهبود روکش قطعات خود هستید، اولین قدم این است که مطمئن شوید VFD شما برای دوکهای ماشین ابزار طراحی شده است. یک VFD عمومی ممکن است برای کنترل اولیه سرعت کار کند، اما شما دقت لازم برای پرداخت سطح بالا را نخواهید داشت. تیم ما به صدها فروشگاه کمک کرده است که این تنظیمات را آزمایش و اجرا کنند و ما می توانیم همین کار را برای شما انجام دهیم. ما اینجا هستیم تا به شما کمک کنیم VFD مناسب برای اسپیندل، ماشینها و قطعاتی که میسازید را پیدا کنید. چه در حال ماشینکاری قطعات کوچک پزشکی یا قطعات بزرگ هوافضا باشید، ما میتوانیم به شما توضیح دهیم که چگونه یک VFD میتواند کیفیت سطح شما را تغییر دهد و مواد هدر رفته را کاهش دهد. با تیم ما تماس بگیرید تا در مورد نیازهای خاص خود صحبت کنید، آزمایشی را انجام دهید و خودتان تفاوت را ببینید.

مراجع
- اسمیت، جی، و همکاران. (2022). "تاثیر درایوهای فرکانس متغیر بر لرزش اسپیندل ماشین ابزار و پایان سطح." مجله فرآیندهای ساخت، 75، 1124-1135.
- موسسه ملی استاندارد و فناوری. (2021). "بهترین روشها برای تکمیل سطح ماشینکاری دقیق." انتشارات ویژه NIST 1800-12.
- میلر، آر (2020). "VFD های اختصاصی: تغییر دهنده بازی برای ماشینکاری CNC با دقت بالا." فروشگاه ماشین مدرن، 52 (8)، 45-50.
- انجمن فناوری اسپیندل ماشین ابزار. (2023). "مشخصات VFD برای کاربردهای ماشینکاری با سرعت بالا." گزارش فنی MSTA 007.